Warping: ¿por qué se levantan las esquinas y cómo evitarlo?
Las esquinas de tu impresión 3D se curvan y se despegan de la cama. Te explicamos por qué pasa y cómo evitarlo según el material que uses.
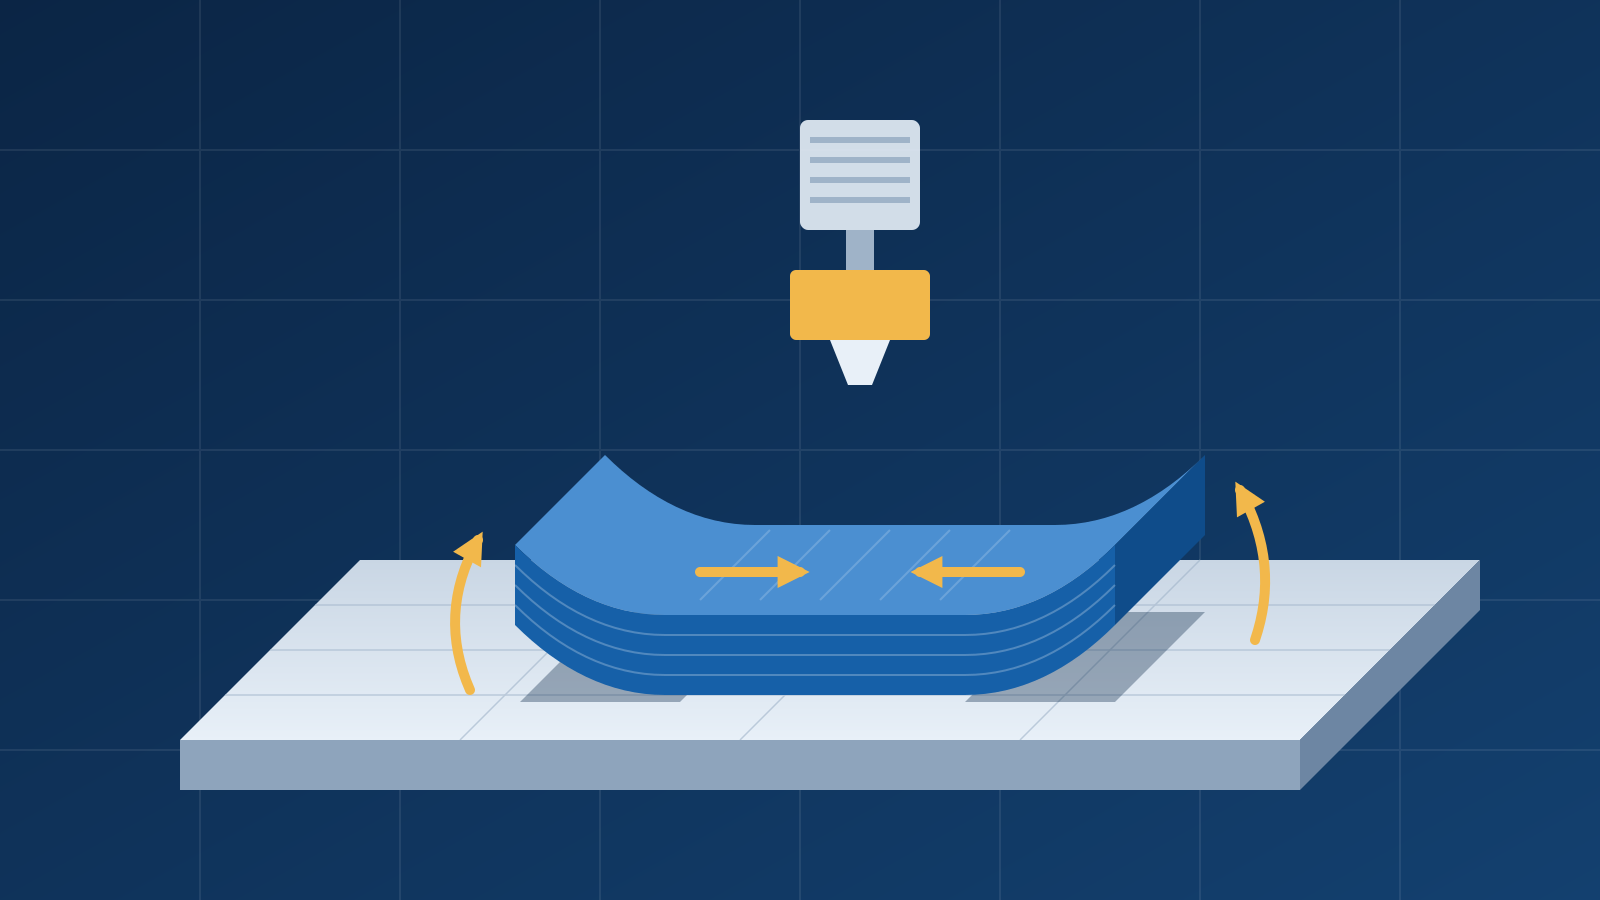
Ilustración: Criterio Tech
Este artículo contiene enlaces de afiliado: si compras a través de ellos podemos recibir una comisión, sin coste para ti. Más información.
El warping ocurre porque el plástico encoge al enfriarse y tira de las esquinas hacia arriba. Se evita mejorando la adherencia de la primera capa, usando la temperatura de cama adecuada, añadiendo un brim y protegiendo la pieza de corrientes de aire; con ABS o ASA, además, conviene imprimir en una impresora cerrada.
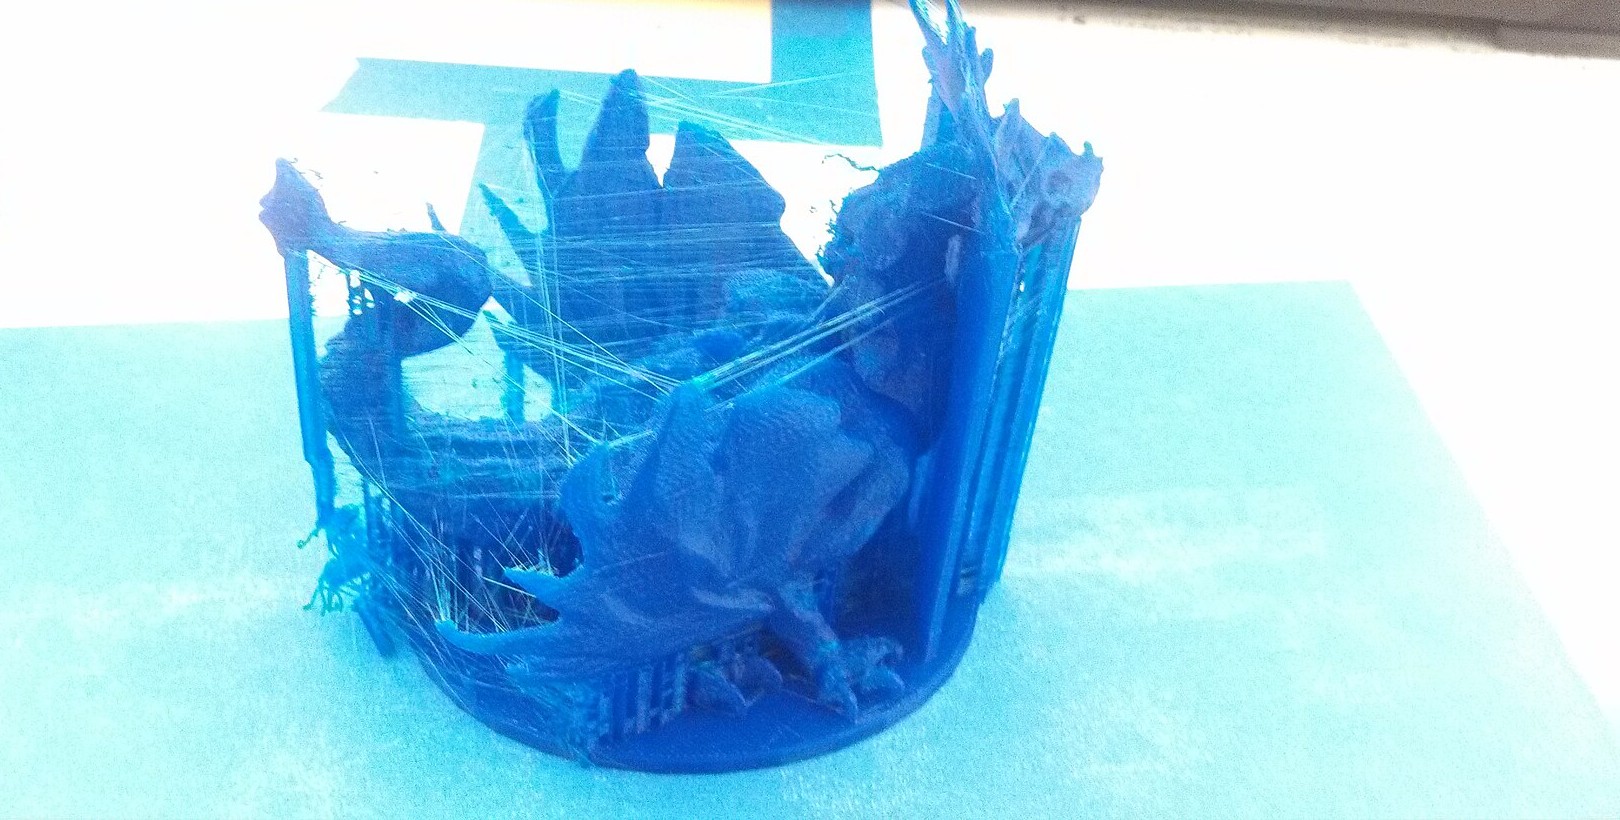
El warping es cuando las esquinas o los bordes de una pieza se curvan hacia arriba y se separan de la cama durante la impresión. En casos leves solo deja una base algo deformada; en casos graves la pieza se despega del todo o choca con la boquilla.
¿Por qué se levantan las esquinas?
Todos los plásticos encogen un poco al pasar de caliente a frío. Las capas superiores se enfrían y se contraen sobre las de abajo, y esa tensión se concentra en las esquinas, que es por donde la pieza “cede”. Si la fuerza de contracción supera la adherencia de la primera capa, la esquina se levanta.
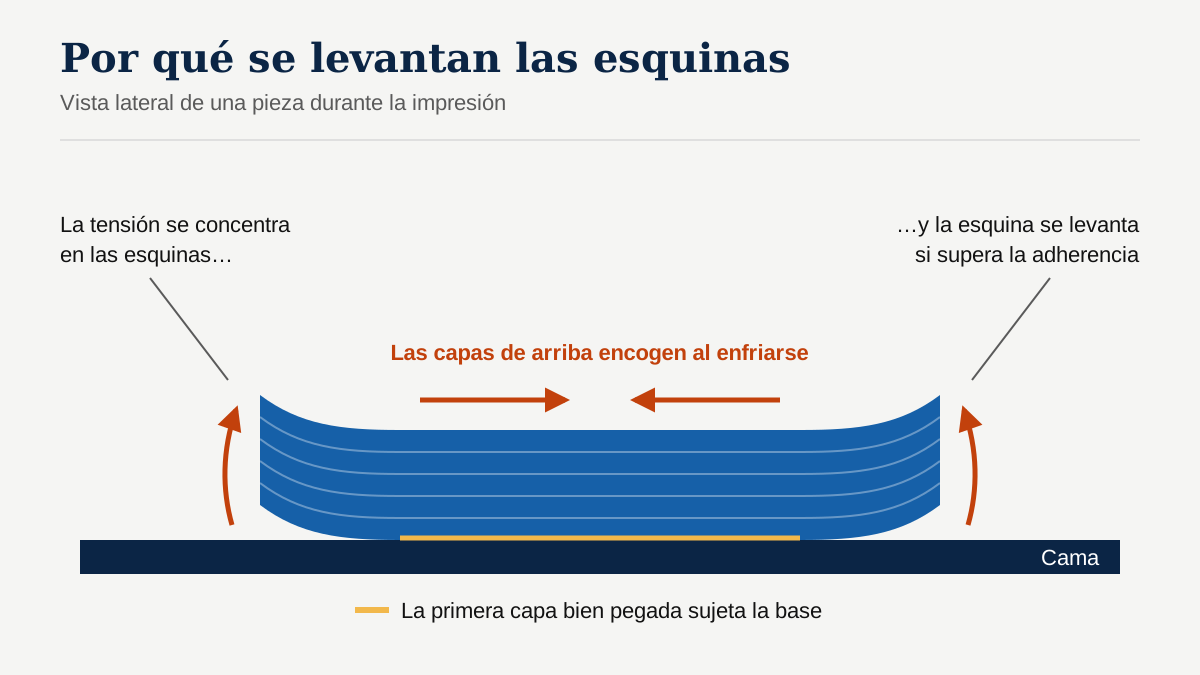
Por eso el warping depende de tres cosas:
- Cuánto encoge el material. El ABS, el ASA, el nailon y el policarbonato encogen bastante más que el PLA o el PETG.
- Lo bien pegada que está la primera capa.
- Lo rápido y lo desigual que se enfría la pieza. Una corriente de aire en un lado basta para provocarlo.
¿Qué ajustes usar según el material?
| Material | Tendencia al warping | Cama orientativa | Recomendación |
|---|---|---|---|
| PLA | Baja | 55–65 °C | Placa limpia y brim en piezas grandes |
| PETG | Baja-media | 70–90 °C | Buena adherencia, cuidado con piezas largas |
| ABS / ASA | Alta | 90–110 °C | Impresora cerrada, sin corrientes, brim |
| Nailon (PA) | Alta | Según fabricante | Cerramiento, filamento seco, superficie adecuada |
| TPU | Muy baja | 40–60 °C | Rara vez da problemas |
Las temperaturas son rangos habituales; consulta siempre lo que recomienda el fabricante del filamento y de la placa.
¿Cómo evitar el warping paso a paso?
1. Asegura la primera capa
- Lava la placa con agua templada (no caliente) y jabón de platos para quitar la grasa de los dedos.
- Comprueba que la boquilla no esté demasiado alta: la primera línea debe quedar ligeramente aplastada.
- Repite la calibración automática si tu impresora la tiene.
Lo explicamos en detalle en la primera capa no se pega.
2. Usa la temperatura de cama correcta
Una cama caliente mantiene la base de la pieza por encima del punto en que el plástico se vuelve rígido, lo que reduce la tensión. Sube la temperatura en pasos de 5 °C dentro del rango recomendado.
3. Elimina las corrientes de aire
Ventanas abiertas, aire acondicionado, un ventilador de techo o simplemente una habitación fría hacen que un lado de la pieza se enfríe antes que el otro. Coloca la impresora lejos de puertas y ventanas. Con materiales sensibles, una caja o cerramiento marca una diferencia enorme.
4. Añade un brim
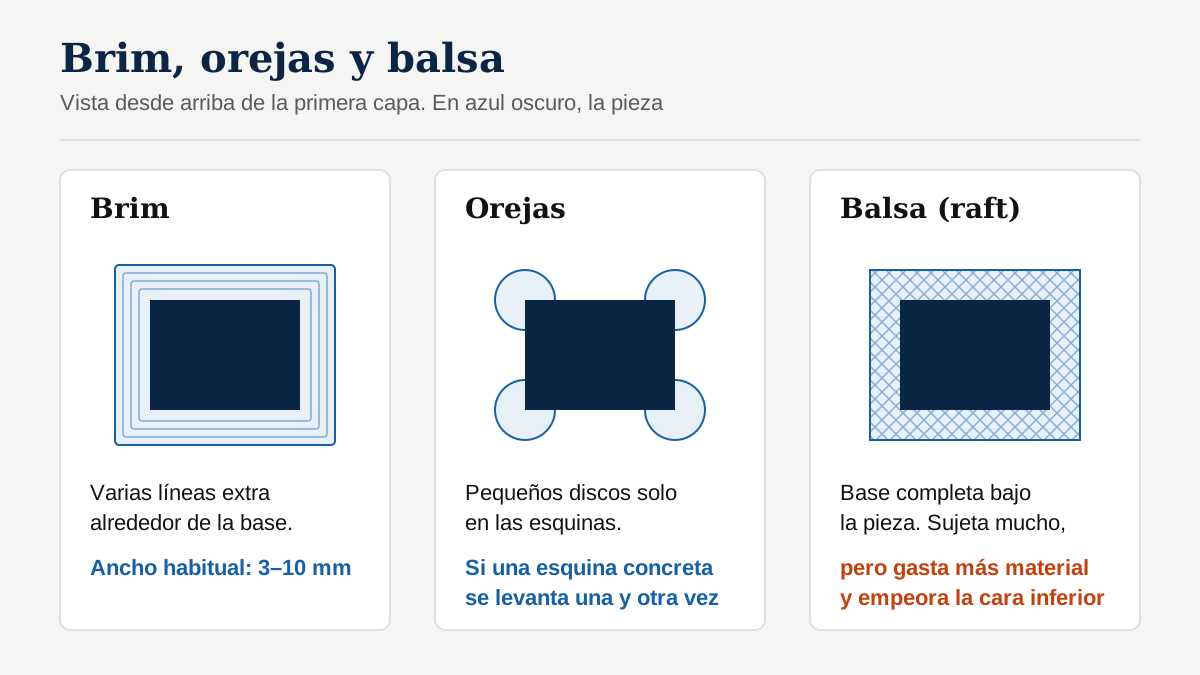
El brim son varias líneas extra alrededor de la base de la pieza, en la primera capa. Aumenta la superficie de contacto y sujeta las esquinas. Lo habitual es un ancho de entre 3 y 10 mm. Al terminar se recorta con facilidad.
Otras opciones del laminador:
- Orejas (mouse ears): pequeños discos solo en las esquinas. Algunos laminadores permiten añadirlos como modificadores.
- Balsa (raft): una base completa bajo la pieza. Sujeta mucho, pero gasta material y deja peor acabado en la cara inferior.
5. Ajusta el ventilador de capa
Con ABS y ASA, lo habitual es reducir mucho el ventilador o apagarlo, porque enfriar rápido aumenta la contracción. Con PLA y PETG, apágalo en la primera o primeras capas para que se peguen bien y después actívalo con normalidad.
6. Usa un cerramiento con materiales técnicos
Una impresora cerrada (o una caja para la tuya) mantiene el aire alrededor de la pieza caliente y estable. Para ABS, ASA, nailon o policarbonato es casi imprescindible si quieres piezas grandes sin deformaciones ni grietas entre capas. Muchas impresoras CoreXY se venden ya cerradas; lo explicamos en qué es una impresora CoreXY.
7. Cambia el diseño si puedes
- Redondea las esquinas: las esquinas vivas concentran la tensión; un pequeño chaflán o redondeo ayuda.
- Reduce el relleno en piezas grandes: un relleno muy denso aumenta la contracción total.
- Orienta la pieza: a veces girarla para que apoye sobre una cara más pequeña o menos larga reduce el problema.
8. Usa adhesivo si hace falta
Con una placa PEI limpia, el PLA y el PETG no suelen necesitar nada más. Para ABS, nailon o placas lisas, una capa fina de pegamento en barra o un adhesivo específico para impresión 3D mejora la sujeción. Consulta qué recomienda el fabricante de tu placa: algunas superficies no se llevan bien con ciertos materiales (por ejemplo, el PETG puede pegarse en exceso al PEI liso y arrancar trozos al retirarlo).
¿Qué errores son habituales?
- Limpiar la placa solo con alcohol isopropílico durante meses: con el tiempo, el jabón y el agua quitan mejor la grasa acumulada.
- Abrir la puerta de una impresora cerrada a mitad de impresión para mirar.
- Usar la balsa como solución para todo cuando un brim bastaría.
- Imprimir ABS en una habitación fría y con la ventana abierta.
¿Cuál elegimos? Nuestra recomendación
Para PLA y PETG, en la gran mayoría de casos basta con placa limpia, primera capa bien calibrada, temperatura de cama dentro del rango y un brim en piezas grandes. Para ABS, ASA o nailon, añade cerramiento, ventilador al mínimo y cero corrientes de aire. Si vas a imprimir materiales técnicos a menudo, merece la pena considerar una impresora cerrada desde el principio.
Según los usuarios del foro de Prusa, cuando una esquina concreta se levanta una y otra vez, lo que mejor funciona es añadir “orejas” en esa esquina (un cilindro fino superpuesto en PrusaSlicer) o un brim completo, junto con una buena calibración de la altura de la primera capa; algunos recurren además a laca o adhesivos específicos.
Preguntas frecuentes
¿El PLA hace warping?+
Poco, pero puede pasar con piezas grandes, esquinas muy afiladas o si hay corrientes de aire. Suele bastar con limpiar la placa, ajustar la cama a la temperatura recomendada y añadir un brim.
¿Qué es mejor, brim o balsa (raft)?+
En la mayoría de casos, el brim. Es más fácil de quitar y deja mejor acabado en la base. La balsa se reserva para piezas con muy poca superficie de apoyo o camas muy irregulares.
¿Necesito una impresora cerrada para imprimir ABS?+
No es obligatorio, pero ayuda mucho. El ABS y el ASA encogen bastante al enfriarse, y mantener el aire caliente y estable alrededor de la pieza reduce el warping y las grietas entre capas.
¿Debo apagar el ventilador de capa?+
Con ABS y ASA lo habitual es usarlo al mínimo o apagado en las primeras capas. Con PLA se suele dejar apagado solo en la primera capa y encenderlo después.